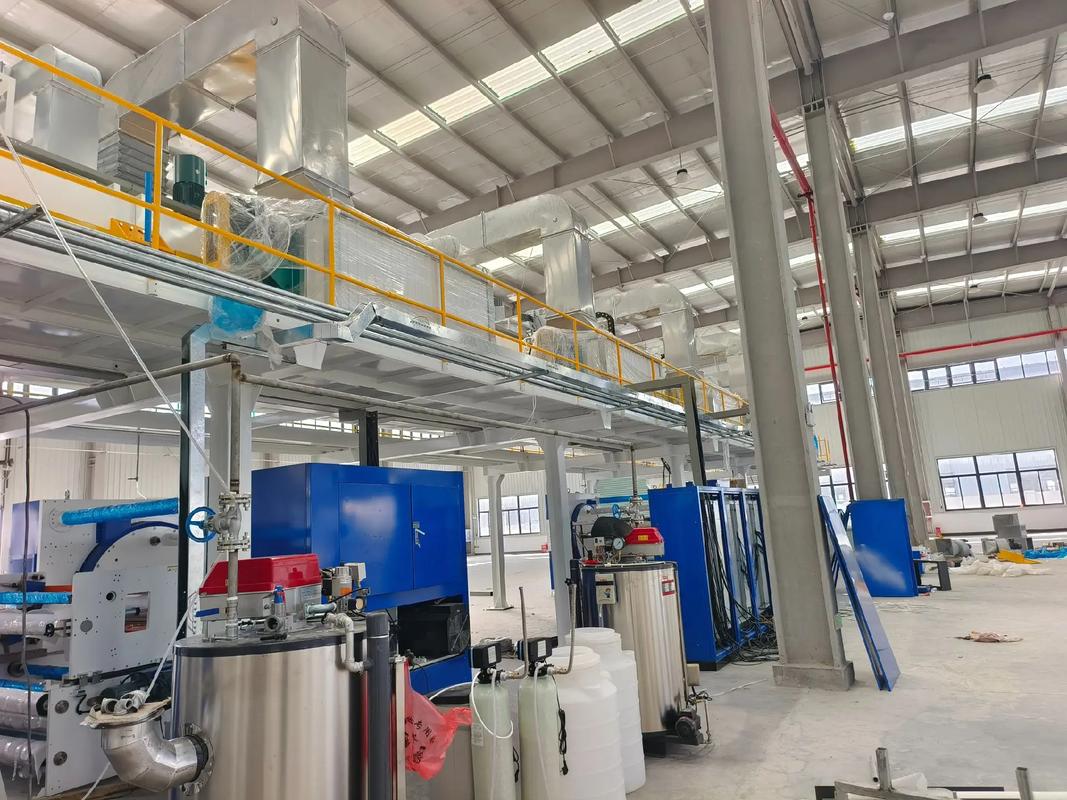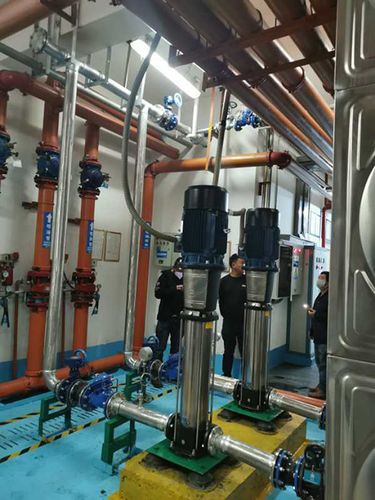
在塑料制品生产链条中,注塑机是核心设备,而设备安装与水电配套则直接决定了后续生产的稳定性与制品质量。抖音上不少用户关注“注塑机 #塑料制品 #设备安装”以及“水电设备安装”的实操内容,本文就围绕注塑机进场、安装、水电配套到调试生产的完整流程,做一次系统梳理,方便工厂老板、设备管理员和安装师傅参考。
一、安装前的现场准备
注塑机属于重型精密设备,安装前必须确认车间条件。地面要求平整、承重达标,一般中小型注塑机需要混凝土基础或加固地坪,大型机更要做独立基础,防止运行中产生共振。场地要预留足够的操作空间:机器四周至少留出0.8—1.5米通道,喷嘴前方和模具吊装区域要留出更大空间。同时要确认车间门宽、通道转弯半径能否满足设备运输和吊装进厂。
二、设备吊装与就位
注塑机进场通常使用叉车、卷扬机或吊车配合滚杠。吊装时要使用设备指定的吊装孔或吊装带,严禁直接捆扎锁模机构、射台或料管。就位时先找正水平,用精密水平仪在模板和机身导轨上测量, Adjust 地脚螺栓和垫铁,水平误差一般控制在0.02—0.05 mm/m以内。地脚螺栓需二次灌浆固定,待混凝土完全固化后再进行精调。
三、水电设备安装要点
1. 电气安装
注塑机功率较大,需独立配电柜或专用断路器,电缆规格按设备总功率和起动电流选配。接线要严格区分相线、零线和地线,接地电阻小于4Ω,控制回路与加热回路分开走线,避免干扰。电柜应保持通风、防尘、防潮,发热元件如接触器、固态继电器要留散热空间。
2. 水路安装
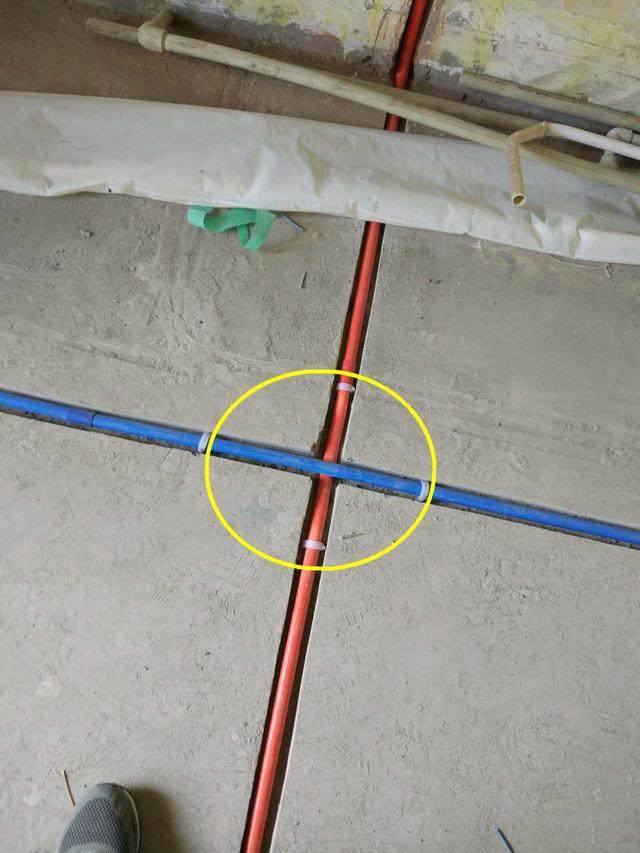
注塑机需要冷却水对模具、料管、液压油进行降温。水路安装建议采用闭式循环系统,分水排标明进出水口,管路做好保温与过滤。进水压力一般控制在0.2—0.4 MPa,水温根据塑料品种而定,通常为15—25℃。要安装压力表、流量计和温度传感器,便于即时监控。冷却水路不得与生活用水混接,防止污染。
3. 液压与气路配套
液压油应按厂家指定牌号加注,油位在液位计中线以上。新机或久置设备需先空载运行,排除系统空气。气路方面,如果注塑机带有气辅或吹气功能,要配置冷干机和三级过滤,确保气源干燥洁净。
四、调试与验收
安装完成后,必须先进行空载试运行:检查电机转向、液压泵声音、安全门限位、急停按钮、加热圈工作是否正常。然后进行手动操作,验证开合模、注射、保压、熔胶、顶针等动作的准确性和速度。再转入半自动和全自动模式,观察周期稳定性、制品重量重复精度。最后做连续跑合,一般建议 run 4—8小时,记录油温、水温、电流和制品质量。
五、常见问题和注意事项
很多用户在抖音上提到安装后出现漏油、水温过高、 product 重量不稳定等问题。常见原因包括管路接头未拧紧、冷却水流量不足、液压油污染、水平没调好导致模板受力不均等。安装时务必做好标记和归档:电气接线图、水路示意图、地脚灌浆记录、验收单都要留存。
六、日常维护建议
安装完成并投产后,要定期检查地脚螺栓是否松动、电气接线是否发热变色、冷却水路是否堵塞、液压油是否乳化或变质。每月至少做一次精度复测,每年建议由专业人员做一次全面保养。
注塑机安装不是简单的 Place and connect,而是涉及基础、机械、电气、水路、气路和工艺的系统工程。按照规范流程做好设备安装和水电配套,不仅能延长设备寿命,也能减少制品缺陷,提高生产效益。如果你正在准备上马注塑车间或新增设备,建议把水电安装作为与主机采购同等重要的一项来对待。